English
 русский
 Español
 عربى
Сварка нержавеющей стали с углеродистой сталью является распространенной, но технически сложной задачей. Надежный путь прост: выберите сверхлегированный аустенитный наполнитель, такой как ER309L, используйте процедуру с низким тепловложением и предотвратите загрязнение железом со стороны углеродистой стали. На практике эти три решения устраняют большую часть растрескивания, чрезмерной твердости и преждевременных разрушений из-за коррозии.
Несмотря на кажущуюся сложность, разнородные металлические соединения между нержавеющей и углеродистой сталью появляются на химических заводах, линиях питания, системах очистки воды и стальных конструкциях. Главное не думать об этом как о сварке двух одинаковых материалов; это контролируемый процесс управления легированием и разбавлением.
Чем отличается сварка нержавеющей стали от углеродистой стали
Фундаментальная проблема заключается в том, что углеродистая и нержавеющая сталь различаются по химическому составу, термическому расширению и механическому отклику. Углерод мигрирует из углеродистой стали в зону сварного шва во время нагрева, что может создать твердую хрупкую мартенситную полосу на линии плавления и размягченный обезуглероженный слой на стороне углеродистой стали. Аустенитная нержавеющая сталь также расширяется примерно на 50 процентов больше, чем углеродистая сталь, поэтому после охлаждения в соединении возникают значительные остаточные напряжения. В то же время разбавление основного металла углеродистой стали снижает содержание хрома и никеля в наплавленном металле. Если присадочный металл не чрезмерно легирован, готовый сварной шов может иметь плохую коррозионную стойкость или низкую вязкость.
- Миграция углерода вызывает локальную твердость и охрупчивание.
- Несоответствие температурного расширения увеличивает остаточное напряжение и риск деформации.
- Разбавление сварного шва меняет химический состав наплавленного металла.
- Загрязнение железом на нержавеющей стороне может впоследствии спровоцировать образование ржавчины.
Выбор правильного присадочного металла
Короткий ответ: использовать 309L или 309Mo для большинства соединений нержавеющей и углеродистой стали. Этот сплав содержит достаточно большое количество хрома и никеля, чтобы выдерживать разбавление углеродистой сталью и при этом сохранять аустенитную структуру сварного шва с хорошей коррозионной стойкостью. 308Л, предназначенный для соединения нержавеющей стали 304, не имеет дополнительных запасов сплава и не рекомендуется для разнородных соединений.
| Наполнитель | Лучше всего использовать для | Ключевые характеристики | Важное соображение |
|---|---|---|---|
| 308L | Соединение нержавеющей стали 304 с собой | Высокая коррозионная стойкость и эстетичная отделка | Недостаточно Cr/Ni для сильного разбавления; может образовывать мартенсит |
| 309Л/309Мо | Сварка нержавеющей стали с углеродистой сталью | Хорошая переносимость разбавления; сопротивляется закалке структур | Первый выбор для большинства сервисных сред |
| 316Л | Соединение нержавеющей стали 316 или изделий с более высокой питтинговой коррозией. | Молибден повышает устойчивость к точечной коррозии | Все еще не подходит для разбавления углеродистой стали; вместо этого используйте 309Mo |
| 312 | Сильно разнородные и трудносвариваемые соединения | Высокое содержание феррита, устойчивость к растрескиванию | Более высокая прочность, но меньшая пластичность; требует низкого тепловложения |
| ЭРНиКр-3 | Работа при высоких температурах и термоциклирование | На основе никеля, с низким коэффициентом теплового расширения. | Более высокая стоимость; отличная стойкость к усталостному растрескиванию |
Для эксплуатации при повышенных температурах или в тяжелых циклах присадочные металлы на основе никеля, такие как ERNiCr-3, являются лучшим выбором, чем 309L. Богатый никелем металл сварного шва лучше противостоит миграции углерода и имеет коэффициент расширения, близкий к коэффициенту расширения углеродистой стали, что снижает термическую усталость. Однако для общего применения 309L является проверенным и экономичным вариантом.
Лучшие процессы сварки разнородных соединений
GTAW — лучший процесс для ответственной обработки нержавеющей стали с углеродистой, но GMAW, ФКАВ и SAW могут производить приемлемые сварные швы с правильными параметрами. Контролирующими факторами являются тепловложение, защитный газ и скорость движения.
- GTAW (TIG): лучше всего подходит для тонкостенных труб и корневых проходов, поскольку обеспечивает точный контроль нагрева и низкое осаждение. Используйте присадочный стержень из ER309L и аргоновую или аргон-гелиевую защиту.
- GMAW (MIG): лучше всего подходит для производства изделий средней толщины. Используйте импульсное распыление или передачу короткого замыкания, чтобы ограничить подвод тепла. Обычно используется защитный газ аргон с 2–5% CO2; избегайте 100% выбросов CO2.
- FCAW: Подходит для толстых листов и ремонта в полевых условиях. Используйте проволоку E309LT1-1 и смешанную защиту аргоном/CO2 для плоских и горизонтальных сварных швов. Шлак необходимо удалять между проходами.
- SAW: Эффективен для длинных продольных швов на больших резервуарах или сосудах под давлением. Используйте проволоку 309L и нейтральный или хром-сбалансированный флюс. Очень важен тщательный контроль температуры.
Подготовка суставов и чистота
Чистый, правильно подготовленный сустав – это половина дела. Грязь, жир, окалина и пыль от шлифовки углеродистой стали могут вызвать пористость и появление пятен ржавчины на нержавеющей стороне. Используйте специальные щетки и инструменты из нержавеющей стали и никогда не используйте щетку, которая соприкасалась с углеродистой сталью.
- Непосредственно перед сваркой зашлифуйте или обработайте поверхности соединения до блестящего металла.
- Обезжирьте обе стороны ацетоном или растворителем, предназначенным для подготовки к сварке.
- Для стыкового соединения пластины применяют одно-V-образный паз с заключительным углом 60–70 градусов и прикорневой гранью 1–2 мм.
- При сварке корневого прохода используйте подложку или продуйте обратную сторону аргоном, чтобы предотвратить окисление.
- Во время сборки держите сторону из углеродистой стали и сторону из нержавеющей стали отдельно; по возможности используйте отдельные зажимы.
Управление предварительным нагревом, температурой между проходами и подачей тепла
Управление теплом является наиболее важной переменной после выбора наполнителя. Предварительный нагрев не требуется для большинства соединений, но если секция толстая или соединение сильно защемлено, допустима максимальная температура предварительного нагрева 100°C. Более высокий предварительный нагрев ускоряет миграцию углерода и приводит к образованию более толстой мартенситной полосы. Температура между проходами должна оставаться ниже 150°C, а сварной шов следует выполнять с использованием стрингеров, а не широких переплетений.
| Процесс | Текущий | Напряжение | Скорость перемещения | Тепловая мощность (прибл.) |
|---|---|---|---|---|
| GTAW | 100–150 А | 12–15 В | 100–150 мм/мин | 0,6–1,5 кДж/мм |
| GMAW (импульсный) | 180–220 А | 22–26 В | 300–400 мм/мин | 1,0–1,8 кДж/мм |
| FCAW | 220–280 А | 26–30 В | 350–450 мм/мин | 1,2–2,0 кДж/мм |
Полезное правило — поддерживать как можно более низкое тепловложение, не вызывая при этом нарушения плавления. Используйте короткие проходы и дайте шву остыть между проходами, когда температура между проходами повышается.
Позиционирование и автоматизация для надежных сварных швов
Расположение заготовки в наиболее выгодной ориентации и использование механического контроля скорости перемещения значительно уменьшают количество дефектов при сварке разнородных металлов. Простая ручная сварка может сработать, но поворот соединения в плоское положение гораздо надежнее.
Для узлов и фитингов малого диаметра сварочный позиционер может расположить соединение под удобным углом и повернуть деталь, в то время как сварщик удерживает горелку неподвижно.
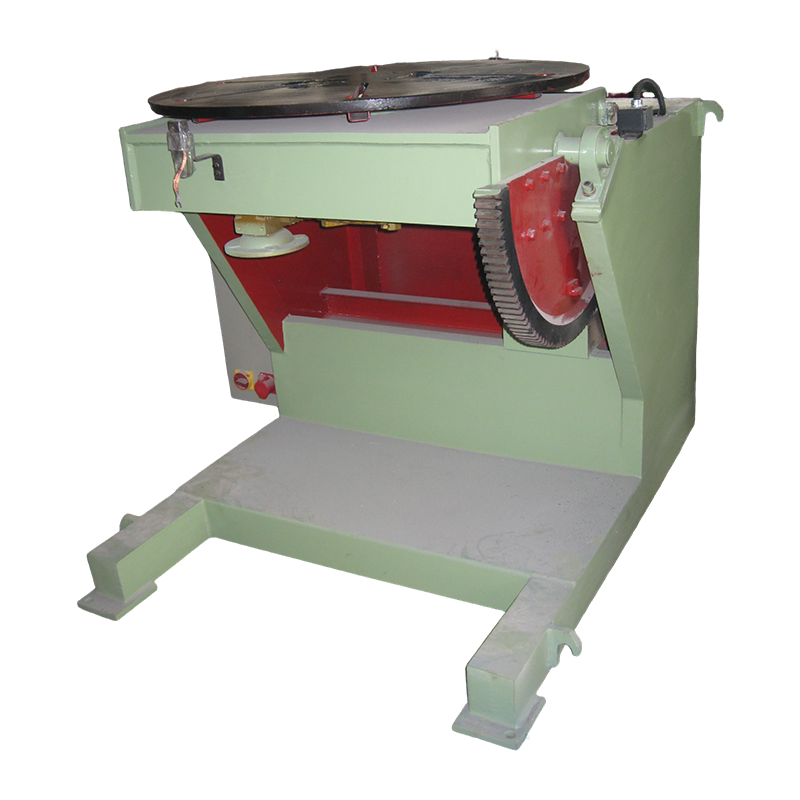 1-тонный традиционный сварочный манипулятор для небольших сборок Этот традиционный сварочный позиционер имеет номинальную грузоподъемность 1 тонну и поворачивает узлы малого диаметра на удобные углы, что позволяет сварщикам удерживать горелку в устойчивом положении и добиваться постоянного позиционирования соединений. Посмотреть продукт →
Для корпусов резервуаров, трубных катушек и цилиндрических секций сварочный вращатель поворачивает шов с контролируемой скоростью, чтобы сварочная ванна оставалась в постоянном плоском положении. Этот подход особенно полезен, когда комбинированная конструкция из нержавеющей и углеродистой стали слишком тяжелая, чтобы манипулировать ею вручную. Вы можете прочитать больше о как вращающиеся сварные соединения сокращают объем доработок при производстве металлических резервуаров и труб .
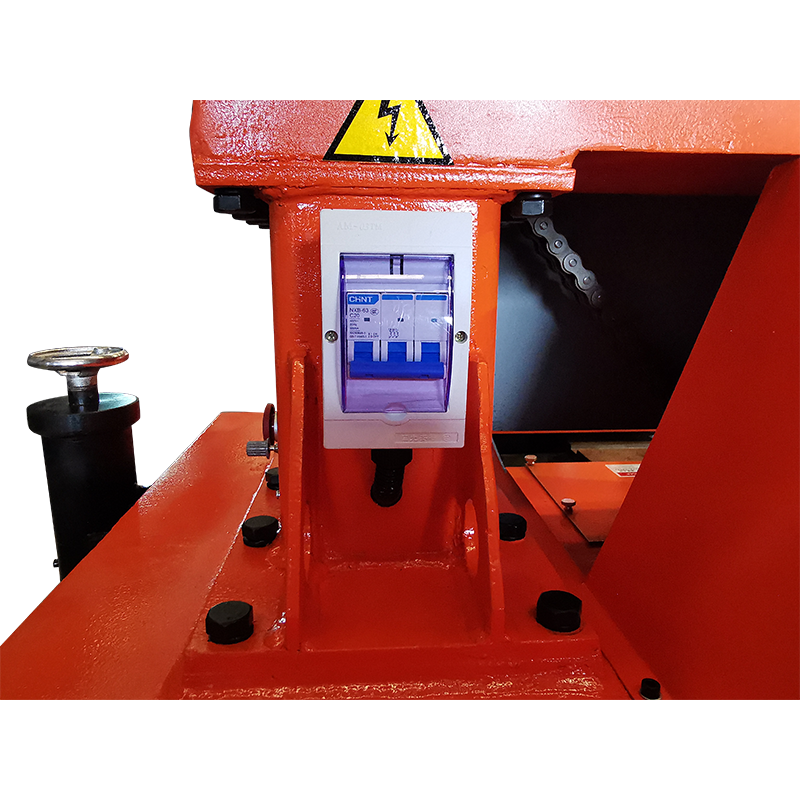 10-тонный сварочный вращатель с электрическим орбитальным перемещением и подъемом 10-тонный сварочный вращатель с электрическим орбитальным перемещением и электрическим подъемом, предназначенный для поворота тяжелых цилиндрических швов с контролируемой скоростью, сохраняя сварочную ванну плоской для достижения стабильных результатов. Посмотреть продукт →
Для более длинных сварных швов, требующих сварки GMAW или SAW, манипулятор с колонной и стрелой перемещает сварочную головку вдоль соединения с равномерной скоростью и сохраняет фиксированный угол горелки. Это устраняет человеческую изменчивость, которая часто вызывает скачки разбавления и холодные припуски.
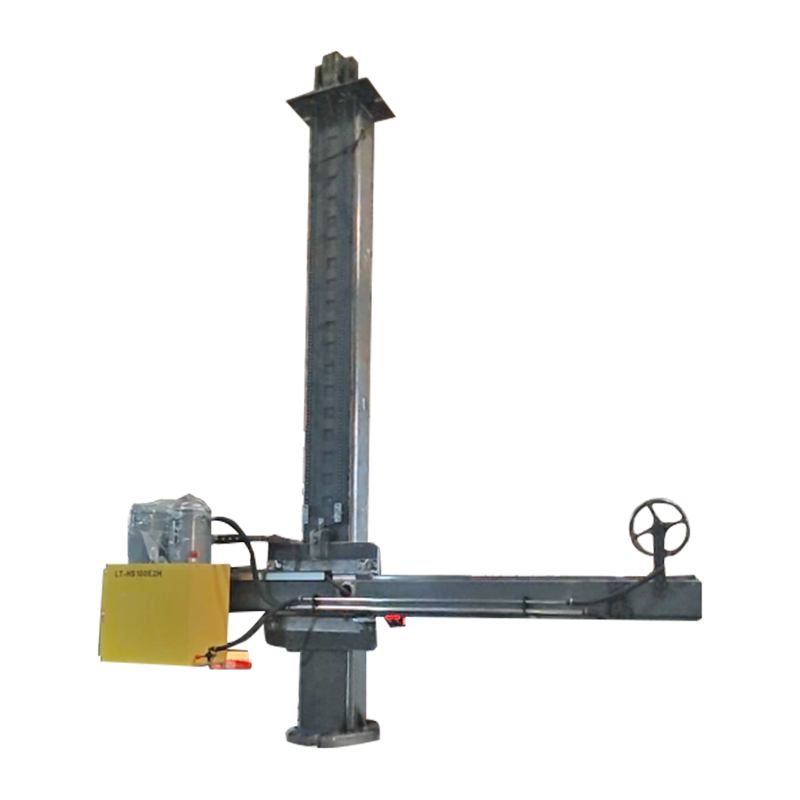 Индивидуальная колонна и стрела 4030 с электрическим орбитальным движением Специально разработанный манипулятор с колонной и стрелой с электрическим орбитальным перемещением, перемещающий сварочную головку вдоль длинных швов с постоянной скоростью и фиксированным углом, что снижает вероятность вмешательства человека при работе с GMAW или SAW. Посмотреть продукт →
Эти настройки не устраняют необходимость в хорошей процедуре, но они значительно облегчают поддержание стратегии низкой температуры между проходами и низкого тепловложения, на которой основан 309L.
Послесварочный контроль и обработка поверхности
После сварки внимательно осмотрите соединение, особенно линию сварки со стороны углеродистой стали. Показание твердости выше 350 HV в этой зоне часто указывает на то, что подвод тепла был слишком высоким или наполнитель был выбран неправильно. Осмотр поверхности с помощью проникающего контроля может выявить трещины и пористость, а ультразвуковой или радиографический контроль используется, когда компонент имеет решающее значение.
Если нержавеющая сторона будет подвергаться воздействию агрессивных сред, удалите обесцвечивание сварного шва и оксидный слой травлением или проволочной щеткой, а затем пассивируйте поверхность. Не позволяйте частицам углеродистой стали оставаться на нержавеющей стороне, поскольку они будут ржаветь и создавать концентрированные ячейки коррозии. Если код применения требует снятия напряжения, поддерживайте низкую и короткую температуру (в идеале около 350–400°C) для ограничения диффузии углерода.
Распространенные нарушения непрерывности и как их избежать
Большинства дефектов в этой комбинации материалов можно избежать, если использовать 309L или никелевый сплав, контролировать нагрев и поддерживать чистоту соединения. В таблице ниже перечислены распространенные проблемы и способы их устранения.
| Дефект | Вероятная причина | Корректирующие действия |
|---|---|---|
| Пористость | Мокрый флюс, маслянистые поверхности, отсутствие защиты | Обезжирьте, высушите расходные детали, проверьте расход газа и расстояние между соплами. |
| Горячее растрескивание | Высокое содержание серы или фосфора в недрагоценном металле; высокое тепловложение | Очистите края соединения; используйте наполнитель 309L или 312; меньшее тепловложение |
| Образование мартенсита | Высокое разбавление, высокая температура между проходами | Используйте сверхлегированный наполнитель; поддерживать температуру между проходами ниже 150°C; уменьшить плетение |
| Подрез | Чрезмерный ток или скорость движения | Уменьшите сварочный ток; слегка замедлите ход или отрегулируйте угол пистолета |
| Ржавчина на нержавеющей стороне | Загрязнение железом от щеток или шлифования | Используйте специальные инструменты из нержавеющей стали; очистка и пассивация после сварки |
Часто задаваемые вопросы
Могу ли я сваривать нержавеющую сталь с углеродистой сталью с помощью 308L?
Можно, но это не очень хорошая идея. Углеродистая сталь разжижает сварочную ванну 308L, что снижает содержание хрома и никеля настолько, что образуется мартенсит и снижается коррозионная стойкость. 309L — минимальный рекомендуемый наполнитель для этой несходной комбинации.
Нужен ли предварительный подогрев перед сваркой нержавеющей стали с углеродистой сталью?
Обычно нет. Для толстых профилей или сильно защемленных соединений допустимый максимальный предварительный нагрев составляет 100°C. Более высокие температуры ускоряют миграцию углерода и создают хрупкий слой на линии плавления.
Не заржавеет ли сварное соединение?
Сторона из углеродистой стали будет ржаветь, если ее не защитить. Сторона из нержавеющей стали должна оставаться устойчивой к коррозии, если поверхность очищена и пассивирована, а загрязнение железом предотвращено. Покройте или покрасьте сторону из углеродистой стали для наружного обслуживания.
Могу ли я использовать сварку MIG со 100% защитным газом CO2?
Это не рекомендуется. Чистый CO2 добавляет углерод в сварной шов и окисляет хром, снижая коррозионную стойкость нержавеющей стороны. Используйте аргон, смешанный с 2–5% углекислого газа, или аргон с 1–2% кислорода.