English
 русский
 Español
 عربى
Двутавровые балки изготавливаются двумя основными способами: горячей прокаткой одной стальной заготовки или сваркой трех стальных пластин вместе. При горячей прокатке изготавливается большинство стандартных профилей конструкций, а при сварке изготавливаются пластинчатые балки по индивидуальному заказу. Выбор между ними зависит от требуемого размера сечения, количества и требований к допускам.
Что такое двутавр?
Двутавровая балка представляет собой стальной элемент с вертикальной стенкой и двумя горизонтальными полками, имеющими форму буквы «I». Геометрия размещает наибольшее количество материала там, где напряжения изгиба максимальны, что делает профиль исключительно эффективным как для изгибающих, так и для осевых нагрузок.
Глубина сечения, ширина полки и толщина стенки варьируются в зависимости от конструктивного применения. Стандартные катаные двутавровые балки соответствуют опубликованным таблицам размеров, а сварные пластинчатые балки могут быть спроектированы практически любого практического размера.
Производство горячекатаной двутавровой балки
Горячая прокатка является наиболее распространенным методом производства стандартных двутавровых балок, поскольку она обеспечивает стабильные механические свойства, жесткие допуски и большие объемы производства при относительно низкой стоимости метра.
Плавка и рафинирование
Процесс начинается с создания чистого расплава легированной стали с точным химическим составом. Стальной лом или первичное железо плавят в электродуговой печи или кислородной печи, а для достижения требуемого качества добавляют легирующие элементы, такие как марганец, хром и никель. Примеси, такие как сера и фосфор, удаляются во время очистки, чтобы обеспечить свариваемость и ударную вязкость.
Кастинг
Очищенную расплавленную сталь отливают в прямоугольные заготовки или блюмы, которые затем прокатывают в окончательный профиль. Заготовка затвердевает, ей дают остыть, а затем повторно нагревают в печи повторного нагрева примерно до 1200°C перед началом прокатки.
Роллинг
Нагретой заготовке придают двутавровый профиль путем пропускания ее через ряд прокатных клетей универсального прокатного стана. Горизонтальные и вертикальные валки постепенно формируют стенку и полки. Операция включает в себя черновые проходы, промежуточные проходы и финальный чистовой проход, контролирующий точные размеры и состояние поверхности. Прокатка происходит несколько выше температуры рекристаллизации, что измельчает зеренную структуру и повышает прочность и ударную вязкость.
Термическая обработка
После прокатки двутавровой балке либо дают остыть естественным путем, либо подвергают контролируемым термическим циклам. Нормализацию, закалку или отпуск можно использовать для эксплуатации при высоких или низких температурах. Скорость охлаждения напрямую влияет на твердость, предел текучести и свариваемость готового профиля.
Тестирование и проверка
Готовые горячекатаные двутавры проверяются на химический состав, прочность на разрыв, предел текучести и относительное удлинение. Проверка размеров подтверждает соответствие ширины, толщины, длины и прямолинейности полки признанным стандартам, таким как AISC или EN. Неразрушающий контроль — обычно ультразвуковой или магнитопорошковый контроль — может применяться для критически важных несущих конструкций.
Производство сварных двутавров
Сварные двутавровые балки, также известные как пластинчатые балки, изготавливаются из трех отдельных стальных пластин: одной стенки и двух полок. Этот метод выбирается, когда горячекатаные профили слишком велики, когда необходима необычная глубина или когда размеры листов могут обеспечить лучшую экономику для конкретного проекта.
Резка и подготовка пластин
Пластины нарезаются на необходимую ширину и длину с помощью газопламенной резки с ЧПУ, плазменной резки или распиловки. Стенки и полочные пластины обычно подвергаются дробеструйной очистке для удаления прокатной окалины, а края скашиваются, когда требуются сварные швы с полным проваром.
Подгонка и прихваточная сварка
Вырезанные пластины зажимаются в приспособлении, которое удерживает стенку перпендикулярно фланцам, и накладываются прихваточные сварные швы для сохранения формы сборки. Подгоночный сварочный вращатель с гидравлическим подъемом и ручным орбитальным перемещением может помочь выровнять сборку даже для больших секций, повышая точность и безопасность работников.
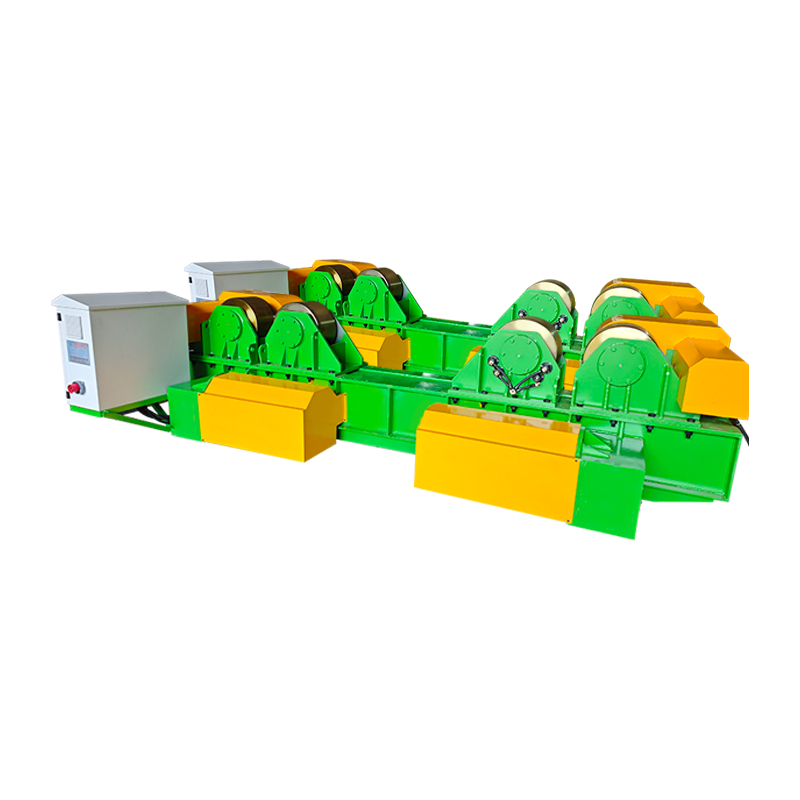 Сварочный ротатор 40T с гидравлическим подъемом и ручным орбитальным перемещением Этот вращатель помогает выравнивать большие узлы стенки и фланца, повышая точность и безопасность во время прихваточной сварки. Гидравлический подъем и ручное орбитальное перемещение облегчают позиционирование более тяжелых секций. Посмотреть продукт →
Автоматическая сварка
Прихватываемый узел сваривается с использованием дуговой сварки под флюсом (SAW) или газовой дуговой сварки (GMAW). Сварочный центр или стрела колонны размещают горелку вдоль стыка, а балка часто поддерживается на роликах для поддержания постоянной скорости движения. Погон тепла необходимо контролировать, чтобы ограничить деформацию и остаточные напряжения, особенно для длинных и тонких полотен.
Отделка и проверка
После сварки балку можно выпрямить, а сварные поверхности зашлифовать в предусмотренных местах. Для многократного манипулирования сварочный позиционер с сервоуправлением может наклонять балку и улучшать доступ оператора во время окончательной обработки и проверки. Сварные двутавровые балки проверяются визуально и с помощью ультразвукового контроля в местах соединения стенки с полкой, а при проверке размеров проверяются высота стенки, ширина полки и изгиб.
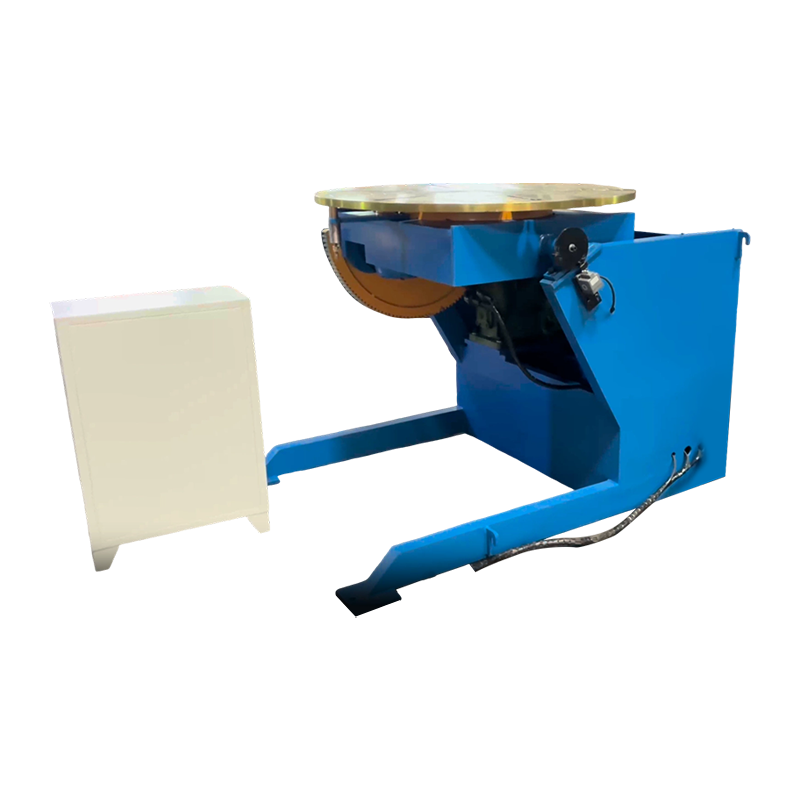 Сварочный позиционер с сервоуправлением для чистовой обработки и контроля балок Этот позиционер наклоняет сварные балки, улучшая доступ оператора во время правки, шлифовки и контроля. Его сервоуправление обеспечивает точную регулировку для эффективной отделочной работы. Посмотреть продукт →
Горячекатаные и сварные двутавровые балки
Горячекатаные профили преобладают в стандартном строительстве, тогда как сварные пластинчатые балки предпочтительнее, когда требуются нестандартные размеры или исключительно большая глубина. Основным компромиссом является стоимость за метр по сравнению с гибкостью конструкции.
| Аспект | Горячекатаный | Сварной |
|---|---|---|
| Процесс | Одиночная заготовка, формованная на прокатном стане | Три стальные пластины, сваренные вместе. |
| Размер секции | Стандартные профили до практических пределов прокатки | Нестандартная ширина и глубина, часто превышающие ограничения прокатки |
| Стоимость | Меньше на метр для стандартных размеров | Более высокая стоимость изготовления |
| Скорость производства | Очень большой объем | Медленнее, от проекта к проекту |
| Гибкость | Ограничено доступными размерами капель | Высокоразмерный |
| Типичное использование | Здания, мосты, каркасы машин | Тяжелые конструкции, длиннопролетные балки, специализированное оборудование |
Контроль качества и стандарты
Контроль качества при производстве двутавровых балок основан на химическом анализе, механических испытаниях и проверке размеров на соответствие признанным структурным стандартам. Горячекатаные профили обычно соответствуют стандартам AISC или EN, в то время как сварные балки регулируются AWS D1.1 или эквивалентным кодом конструкционной сварки.
Для сварных двутавровых балок квалификация сварочных процедур и сварщиков не подлежит обсуждению. Контроль тепловложения, обеспечение правильной установки и выбор подходящего сварочного оборудования имеют решающее значение для обеспечения надежного сварного соединения стенки с фланцем. Вы можете узнать, насколько современно сварочная технология более глубоко влияет на производство и качество стали.
Часто задаваемые вопросы
Все ли двутавровые балки изготавливаются методом горячей прокатки?
Нет. Двутавровые балки могут быть горячекатаными или сваренными. Прокатные профили являются наиболее распространенными, но сварные пластинчатые балки используются, когда необходимы большие или необычные размеры.
В чем разница между двутавровой балкой и двутавровой балкой?
Полки двутавровой балки обычно шире и более параллельны, тогда как стандартные полки двутавровой балки имеют небольшую конусность. Оба производятся с использованием аналогичных процессов прокатки или сварки.
Как изготавливаются изогнутые двутавры?
Изогнутые двутавровые балки обычно производятся путем холодной прокатки, индукционной гибки или путем разрезания полотна и сварки пластин по кривой. Раньше изогнутые стальные балки часто изготавливались методом кислородной резки и сварки.
Какие марки стали характерны для двутавров?
Общие конструкционные классы включают ASTM A992, A572 и EN S275/S355. Выбор зависит от требований к нагрузке, пластичности и свариваемости.
Как проверяются сварные двутавровые балки?
Сварные двутавры проверяются визуально и ультразвуковым контролем в зонах сварки. При проверке размеров проверяются высота стенки, ширина полки и прямолинейность по проектному чертежу.
Заключение
Начните с конструктивных требований, затем выберите метод производства. Стандартные катаные двутавры являются наиболее экономичными для типового строительства. Когда конструкция требует нестандартной глубины, больших нагрузок или больших секций пластинчатой балки, сварное изготовление обеспечивает необходимую гибкость. Использование надежного оборудования для перемещения и позиционирования не менее важно, чем сам процесс сварки, особенно на производственной линии. Хорошая сборка, контролируемое тепловложение и надлежащий осмотр являются ключом к созданию прочной двутавровой балки.