English
 русский
 Español
 عربى
Когда покупатель оценивает сварочное оборудование, первый вопрос редко касается рабочего цикла или силы тока. Речь идет о том, какой процесс подходит для заготовки. Вот вывод на первый взгляд: MIG — это более быстрый, простой и дешевый процесс для более толстых стальных профилей; TIG — это точный и высококачественный процесс для тонких или эстетически важных работ. Структурная причина проста. MIG непрерывно подает плавящийся проволочный электрод через горелку, поэтому проволока является одновременно электродом и наполнителем. В TIG используется неплавящийся вольфрамовый электрод, а присадочный стержень подается оператором вручную.
Разница между сваркой MIG и TIG выходит за рамки электрода. От этого зависит скорость осаждения, контроль нагрева, навыки оператора, стоимость метра и ожидаемые дефекты. МИГ – это производственный процесс; TIG – это ремесленный процесс. Мастерские, которые понимают это различие, избегают покупать неправильный станок, указывать неверную процедуру или отказываться от деталей, сваренных правильным методом.
Что такое MIG-сварка?
Сварка MIG, формально газовая дуговая сварка (GMAW), представляет собой полуавтоматический процесс, при котором проволочный электрод в катушке пропускается через сварочный пистолет с заданной скоростью. Проволока является одновременно электродом и присадочным металлом: дуга расплавляет проволоку до места соединения, а защитный газ из сопла защищает ванну расплава от кислорода и азота воздуха.
Как работает сварка MIG
- Механизм подачи проволоки проталкивает электрод через гильзу пистолета и контактный наконечник.
- Между проволокой и заготовкой образуется дуга, плавящая обе детали.
- Защитный газ, обычно аргон/CO2 для стали, покрывает сварочную ванну.
- Оператор направляет пистолет; машина контролирует скорость подачи проволоки и длину дуги.
Преимущества сварки MIG
- Высокая скорость наплавки, поэтому работа с толстыми срезами выполняется быстро.
- Управление удобно для начинающих: одна рука управляет пистолетом, машина управляет подачей и длиной дуги.
- Лучше переносит легкую прокатную окалину и ржавчину, чем TIG.
- Снижение эксплуатационных затрат на производство углеродистой стали.
- Непрерывная подача проволоки обеспечивает длинные и непрерывные сварные швы.
Недостатки сварки MIG
- Создает брызги; косметические суставы обычно требуют шлифовки или чистки.
- Тепловложение сложнее отрегулировать, поэтому лист толщиной менее 1,5 мм может легко прогореть.
- Позиционная сварка сложнее без импульсного или синергетического источника питания.
- Неправильная подача газа или настройки проволоки быстро приводят к пористости.
Что такое TIG-сварка?
Сварка TIG, формально газовая вольфрамовая дуговая сварка (GTAW), использует неплавящийся вольфрамовый электрод для поддержания дуги. Вольфрам не плавится в соединении. Вместо этого сварщик подает в ванну расплава отдельный присадочный стержень, одновременно контролируя нагрев с помощью ножной педали.
Как работает сварка TIG
- Вольфрамовый электрод устанавливает дугу; он не потребляется.
- Защитный газ, обычно чистый аргон, течет над сварочной ванной.
- Оператор вручную подает присадочный стержень в переднюю кромку ванны.
- Ножная педаль управления непрерывно регулирует нагрев во время сварки.
Преимущества сварки TIG
- Высочайшее качество сварного шва: чистые, плотные валики без брызг, часто соответствующие рентгеновским стандартам.
- Точный контроль нагрева и наполнителя подходит для материала толщиной от 0,5 мм и выше.
- Сваривает практически все металлы, включая алюминий, нержавеющую сталь, титан и медь.
- Никакого флюса и шлака, поэтому готовые сварные швы гладкие и легко очищаются.
- Допускает автогенную сварку без присадки на кромочных и угловых соединениях.
Недостатки сварки TIG
- Низкая скорость наплавки делает сварку тяжелых сечений непрактичной.
- Крутая кривая обучения, требующая скоординированной работы двумя руками и ножной педалью.
- Расходные материалы стоят дороже: вольфрам, газовые линзы, чашки, аргон высокой чистоты.
- Неэкономично для толстой углеродистой стали, где доминируют скорость и стоимость метра.
Сварка MIG и TIG: параллельное сравнение
При оценке по одним и тем же критериям цеха различия становятся очевидными.
| Фактор | МИГ-сварка | TIG-сварка |
|---|---|---|
| Электрод | Плавящийся проволочный электрод | Неплавящийся вольфрамовый электрод |
| Присадочный металл | Сама проволока, подается автоматически | Отдельный стержень с ручной подачей. |
| Защитный газ | Смесь аргона и CO2 или CO2 для стали. | Чистый аргон, иногда аргон-гелий. |
| Контроль тепла | Машинный набор, ограниченная регулировка | Плавная регулировка ножной педали. |
| Типичная толщина | от 1,5 мм до 25 мм и более | Идеально от 0,5 мм до 6 мм |
| Скорость движения | Высокий | От низкого до умеренного |
| Уровень навыков | Базовое, короткое обучение | Продвинутые, устойчивые руки |
| Внешний вид сварного шва | Брызги, возможно, потребуется шлифовка | Чистый, гладкий, без брызг. |
| Относительная стоимость | Снижение оборудования и расходных материалов | Высокийer gas, torch, and labor cost |
| Лучшее для | Конструкционная сталь, рамы, производственные циклы | Нержавеющая сталь, алюминий, тонкий лист, видимые стыки |
Как выбрать между сваркой MIG и TIG
Выбирайте MIG, когда соединение толстое, деталь повторяется, а скорость увеличивает ваши затраты. Выбирайте TIG, когда внешний вид, металлургия или толщина материала важнее времени цикла.
Критерии выбора
- Толщина материала: более 3 мм, скорость наплавки MIG окупается; ниже 3 мм TIG сохраняет основной металл.
- Видимость сварного шва: видимые полированные соединения благоприятствуют TIG; Окрашенные или скрытые конструкционные сварные швы предпочтительнее для сварки MIG.
- Объем производства: большие объемы благоприятствуют MIG; малосерийные и дорогостоящие детали оправдывают сварку TIG.
- Алюминий и нержавеющая сталь: TIG обеспечивает контроль оксидов и нагрева на тонких срезах; импульсная сварка MIG подходит для более толстого алюминия.
- Навыки оператора: MIG подходит сварщикам общего профиля; TIG требует обученных операторов.
Фильтр быстрого принятия решений
- Материал тоньше 3 мм? Используйте ТИГ.
- Является ли сварной шов видимым и имеет ли решающее значение внешний вид? Используйте ТИГ.
- Является ли деталь большой, толстой или объемной? Используйте МИГ.
- Вам нужен рентген или качество кода? Используйте TIG с квалифицированной процедурой.
- Вы занимаетесь ремонтом литого алюминия? Используйте ТИГ.
Рабочее позиционирование и автоматизация для стабильных сварных швов
Какой бы процесс вы ни выбрали, качество сварки значительно улучшится, если вы уберете соединение из трудных положений. Сварочный позиционер вращает и наклоняет деталь, чтобы оператор мог выполнить сварку MIG или TIG в плоском положении, что является наиболее производительным и наименее подверженным дефектам положением. Это особенно важно для сварки TIG, где присадочная машина с ручной подачей требует стабильного рабочего угла.
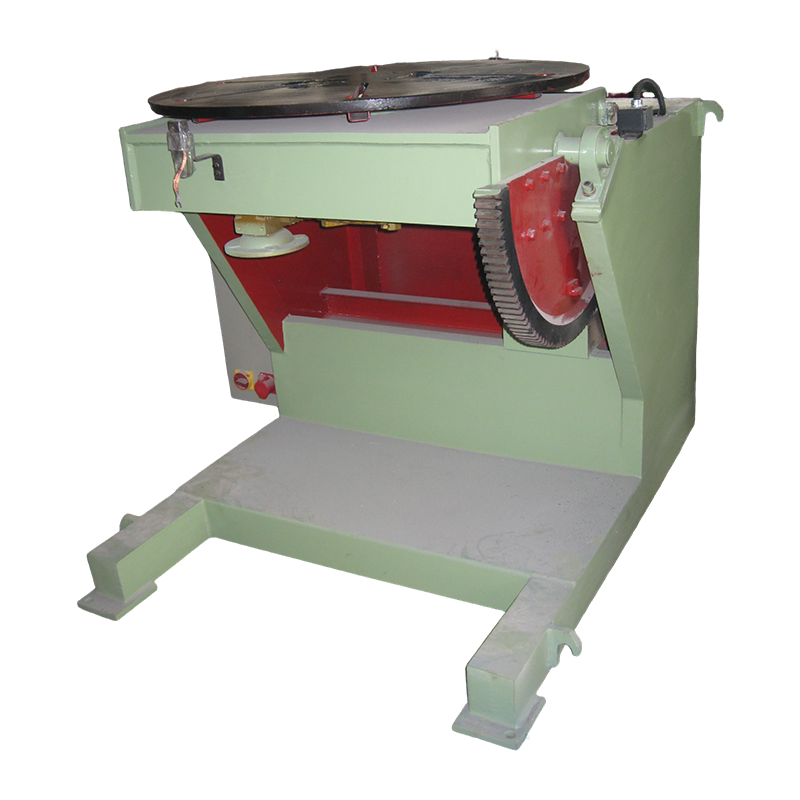 Традиционный сварочный позиционер 1T для стабильных сварных швов в плоском положении Этот компактный позиционер вращает и наклоняет заготовки весом до одной тонны, позволяя операторам выполнять сварку MIG или TIG в горизонтальном положении. Он подходит для небольших и средних деталей, где постоянный угол горелки и скорость перемещения улучшают качество сварки. Просмотреть продукт →
Для цилиндрических заготовок, таких как резервуары, трубы, сосуды под давлением и секции ветряных башен, сварочные вращатели поворачивают корпус, в то время как горелка остается неподвижной, превращая длинный кольцевой шов в непрерывный плоский сварной шов. Заполняющие проходы MIG и корневые проходы TIG обеспечивают постоянную скорость перемещения, а конструкция с защитой от сноса обеспечивает выравнивание шва. Вот почему сварочные вращатели в производстве резервуаров и труб являются стандартными для современных производственных линий.
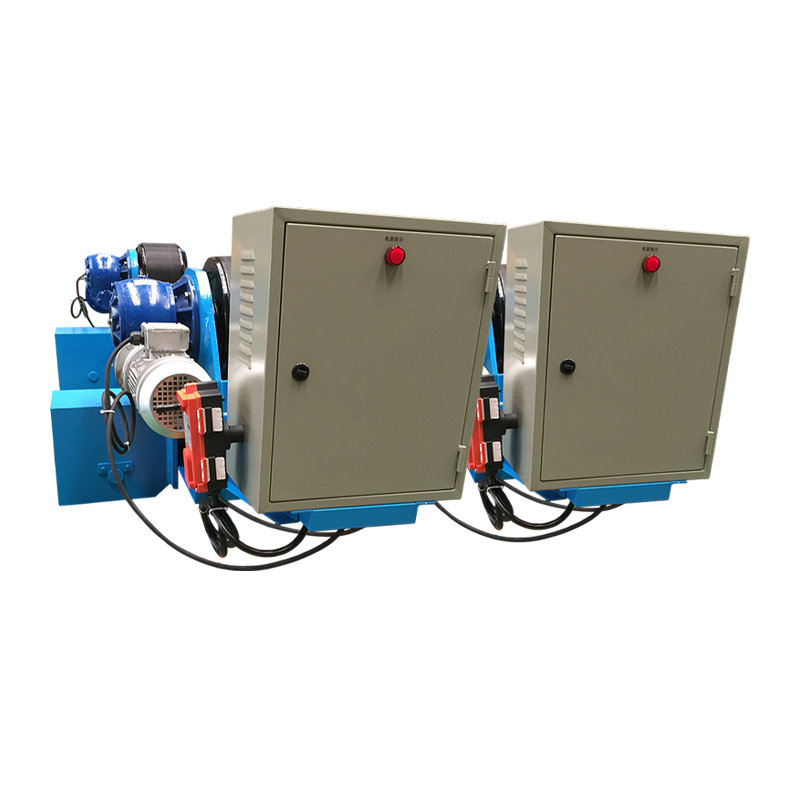 Регулируемый сварочный вращатель 10T с защитой от сноса для цилиндрических швов Этот ротатор обрабатывает десятитонные цилиндрические заготовки, плавно вращая оболочки, при этом горелка остается неподвижной. Его система предотвращения сноса обеспечивает выравнивание длинных окружных швов, что делает его идеальным для резервуаров, труб и сосудов под давлением, требующих непрерывных плоских сварных швов. Просмотреть продукт →
На больших сборках колонная стрела удерживает резак на фиксированной высоте и вылете, исключая из уравнения вес руки оператора. Стрела колонны TIG сконфигурирована для точной подачи присадочного материала и подачи газа, что важно для обеспечения повторяемости сварных швов на крупных деталях. Когда вы планируете автоматизировать любой процесс, оборудование для позиционирования — это первая инвестиция, которую следует учитывать.
 Колонна и стрела TIG для точного позиционирования горелки и автоматизации Этот агрегат со колонной и стрелой поддерживает сварку TIG путем точной регулировки положения, хода и колебаний горелки. Это помогает поддерживать покрытие аргоном и стабильное качество шва на больших сборках, сокращая ручные усилия и подготавливая к автоматизированному производству. Просмотреть продукт →
Если вы определяете новую производственную линию, обсудите конверт заготовки с производитель сварочного оборудования ранний срок предотвращает переделки и ускоряет квалификацию.
Соображения стоимости
С точки зрения стоимости оборудования, MIG является более низкой точкой входа: твердосплавная машина MIG стоит меньше, чем эквивалентная машина TIG с выходом переменного тока, а расходные материалы для проволоки дешевле, чем вольфрам и аргон высокой чистоты. Однако доминирующими издержками производства является рабочее время. Сварка TIG может занять в три-четыре раза больше времени, чем то же соединение, выполненное с помощью MIG. Если сравнивать стоимость метра готового сварного шва, MIG выигрывает у углеродистой стали; TIG выигрывает там, где MIG создает дефекты, требующие доработки.
Часто задаваемые вопросы
Может ли одна машина выполнять как MIG, так и TIG?
Многие многопроцессные машины предлагают MIG и TIG постоянным током, но для перехода требуется замена горелки, смена газа и добавление горелки TIG с клапаном. Для сварки алюминия TIG переменным током требуется машина с выходом переменного тока, что повышает стоимость. Многопроцессорные установки подходят для небольших предприятий; производственные линии отдают предпочтение специализированным машинам.
TIG сильнее, чем MIG?
Правильно выполненный сварной шов MIG и правильно выполненный сварной шов TIG могут соответствовать одним и тем же требованиям к прочности. Разница заключается в единообразии: TIG дает меньше внутренних дефектов и лучший контроль зоны термического влияния, что важно для работы с кодом. На обычной углеродистой стали качественная сварка MIG столь же прочна.
Что проще для новичка?
MIG проще, поскольку аппарат контролирует подачу проволоки и длину дуги. Новичок может выполнить приемлемую сварку MIG после нескольких часов практики, тогда как TIG требует недель последовательной практики.
Почему TIG обычно используется для алюминия?
Алюминий имеет оксидный слой, который плавится намного выше основного металла. Переменный ток TIG очищает оксид, обеспечивая точный контроль нагрева и предотвращая прожоги тонкого алюминия. MIG может сваривать алюминий, но более склонен к пористости на тонких срезах.
Как толщина материала влияет на выбор?
При толщине менее 3 мм TIG обеспечивает контроль, необходимый для предотвращения прожога и деформации. Скорость наплавки MIG выше 3 мм обеспечивает явное преимущество в производительности. Многие производители сваривают тонкостенные трубы с помощью TIG и переходят на MIG или порошковую проволоку для конструкционных пластин.
Разница между сваркой MIG и TIG не в том, какой процесс лучше; Речь идет о согласовании процесса с материалом, соединением, объемом производства и имеющимися навыками. MIG обеспечивает скорость, простоту и низкую стоимость обработки толстой стали. TIG обеспечивает точность, качество и чистый косметический результат при обработке тонких или химически активных металлов. Оцените заготовку перед покупкой станка и заранее инвестируйте в позиционирование оборудования; оно улучшает оба процесса больше, чем любое другое обновление цеха.